Газовая сварка
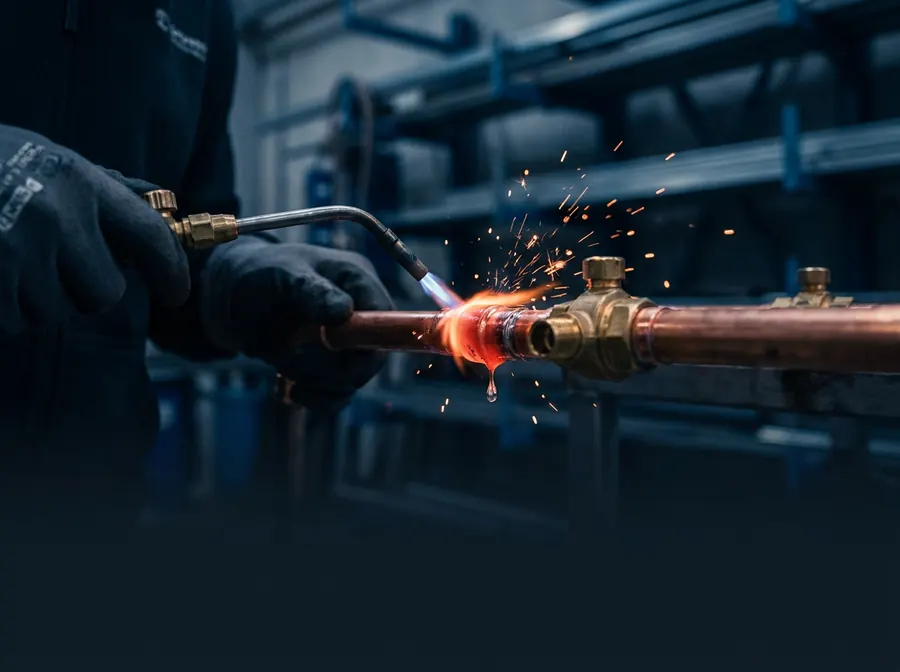
Газосварочные работы: сварка стальных и медных труб, тонкого металла, латуни и чугуна газовой горелкой.
Консультация по телефону — расскажем о сроках и цене по вашему чертежу или эскизу.
Газовая сварка — сварка пламенем горелки, в котором сгорает смесь горючего газа и кислорода. Пламя нагревает металл мягче, чем электрическая дуга, поэтому газом хорошо варить тонкий металл, трубы малого диаметра, медь, латунь и чугун, а также выполнять пайку и подогрев. Газосварочные работы выполняем в цехе и для изделий заказчика.

Прайс на сварку газом металлопроката
| Цена | от 20 руб./см |
| Сварка металлоконструкций | |
| Вид изделия | Цена |
| Ворота, ограждения | От 600 р./п.м. |
| Заборы | От 1100 р./п.м. |
| Стеллажи и стойки | От 1800 р./п.м. |
| Наружные лестницы | От 30000 р./п.м. |
| Технические вертикальные лестницы | От 1500 р./п.м. |
| Технические маршевые лестницы | От 3000 р./п.м. |
| Перила | От 3500 р./п.м. |
| Козырьки | От 7000 р./м2 |
| Навесы | От 2500 р./м2 |
- Газовая сварка алюминия
- Газовая сварка легированных сталей
- Газовая сварка стали
- Газовая сварка латуни
- Газовая сварка конструкционных сталей
- Газовая сварка нержавейки
- Газовая сварка стальных труб
- Газовая сварка деталей
- Газовая сварка меди
- Газовая сварка углеродистых сталей
Газовую сварку применяют при изготовлении и ремонте изделий из тонколистовой стали толщиной 1-3 мм, монтаже труб малого и среднего диаметров, сварке соединений и узлов, изготовляемых из тонкостенных труб, сварке изделий из алюминия и его сплавов, меди, латуни и свинца, сварке чугуна с применением в качестве присадки чугунных, латунных и бронзовых прутков, наплавке твердых сплавов и латуни на стальные и чугунные детали.
Газовой сваркой могут соединяться почти все металлы и сплавы, применяемые в настоящее время в промышленности. Наиболее широкое применение газовая сварка получила при строительно-монтажных работах, в сельском хозяйстве и при ремонтных работах.
Для выполнения сварочных работ необходимо, чтобы сварочное пламя обладало достаточной тепловой мощностью. Мощность пламени горелки определяется количеством ацетилена, проходящего за один час через горелку, и регулируется наконечниками горелки. Мощность пламени выбирается в зависимости от толщины свариваемого металла и его свойств. Количество ацетилена в час, необходимое на 1 мм толщины свариваемого металла, устанавливается практикой.
Для сварки низкоуглеродистой стали толщиной 4 мм минимальная мощность сварочной горелки составит 100х4=400 дм3/ч, наибольшая - 130х4=520 дм3/ч.Пример. При сварке низкоуглеродистой стали на 1 мм толщины свариваемого металла требуется 100-130 дм3 ацетилена в час.
Для газовой сварки различных металлов требуется определенный вид пламени - нормальное, окислительное, науглероживающее. Газосварщик регулирует и устанавливает вид сварочного пламени на глаз. При ручной сварке сварщик держит в правой руке сварочную горелку, а в левой - присадочную проволоку. Пламя горелки сварщик направляет на свариваемый металл так, чтобы свариваемые кромки находились в восстановительной зоне на расстоянии 2- 6 мм от конца ядра. Конец присадочной проволоки должен находиться в восстановительной зоне или в сварочной ванне.
Скорость нагрева регулируется изменением угла наклона а мундштука к поверхности свариваемого металла.
Рисунок 1 - Угол наклона (а) и способы перемещения мундштука горелки (б)
Величина угла выбирается в зависимости от толщины и рода свариваемого металла. Чем толще металл и больше его теплопроводность, тем больше угол наклона мундштука горелки к поверхности свариваемого металла. В начале сварки для лучшего прогрева металла угол наклона устанавливают больше, затем по мере прогрева свариваемого металла его уменьшают до величины, соответствующей данной толщине металла, а в конце сварки постепенно уменьшают, чтобы лучше заполнить кратер и предупредить пережог металла.Рукоятка горелки может быть расположена вдоль оси шва или перпендикулярно ей. То или иное положение выбирается в зависимости от условий (удобств) работы газосварщика, чтобы рука сварщика не нагревалась теплотой, излучаемой нагретым металлом.
В процессе газовой сварки газосварщик концом мундштука горелки совершает одновременно два движения: поперечное - перпендикулярно оси шва и продольное - вдоль оси шва. Основным является продольное движение, поперечное служит для равномерного прогрева кромок основного и присадочного металла и получения шва необходимой ширины.
Способ 1, при котором пламя периодически отводится в сторону, применять при газовой сварке не рекомендуется, так как при этом возможно окисление расплавленного металла кислородом воздуха. Способ 2 - по спирали и способ 3 - полумесяцем рекомендуются при сварке металла средней толщины, способ 4 - при сварке тонких листов (рисунок 1).
Присадочной проволокой можно совершать такие же колебательные движения, но в направлении, обратном движениям конца мундштука горелки.
Конец присадочной проволоки не рекомендуется извлекать из сварочной ванны и особенно из восстановительной зоны пламени. Движения, совершаемые концом мундштука горелки и концом присадочной проволоки в процессе сварки, зависят от положения шва в пространстве, толщины свариваемого металла, рода металла и требуемых размеров сварочного шва. Для сварки швов в нижнем положении наиболее распространено движение полумесяцем.