Электродуговая сварка
Ручная дуговая сварка металлоконструкций, каркасов, трубопроводов и труб большого диаметра.
Консультация по телефону — расскажем о сроках и цене по вашему чертежу или эскизу.
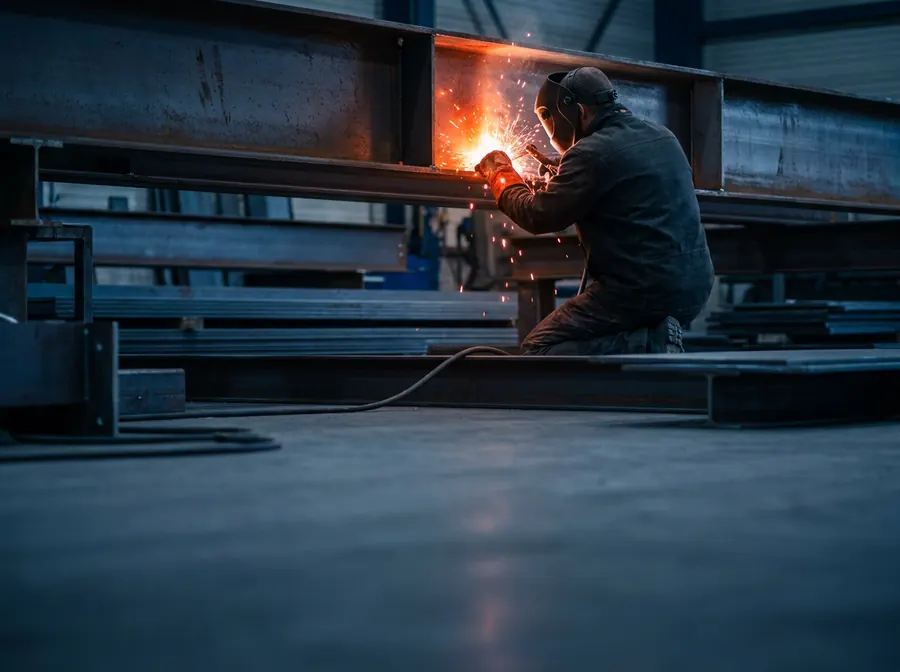
Электродуговая сварка штучными электродами (РДС, ММА) — самый распространённый способ сварки чёрной стали. Она не боится сквозняка и работы на улице, подходит для толстого металла и сварки в любом пространственном положении. Электродуговой сваркой изготавливаем металлоконструкции и каркасы, варим трубопроводы, стойки, опоры и закладные.

Цена электродуговой сварки металла
| Цена | от 20 руб./см |
| Сварка металлоконструкций | |
| Вид изделия | Цена |
| Ворота, ограждения | От 600 р./п.м. |
| Заборы | От 1100 р./п.м. |
| Стеллажи и стойки | От 1800 р./п.м. |
| Наружные лестницы | От 30000 р./п.м. |
| Технические вертикальные лестницы | От 1500 р./п.м. |
| Технические маршевые лестницы | От 3000 р./п.м. |
| Перила | От 3500 р./п.м. |
| Козырьки | От 7000 р./м2 |
| Навесы | От 2500 р./м2 |
- Электродуговая сварка
- Электродуговая сварка Металлоконструкций
- Электродуговая сварка Каркасов
- Электродуговая сварка трубопроводов под давление
- Переварка стояков
- Электродуговая сварка труб большого диаметра
- Электродуговая сварка и подключение регистров
Технология дуговой сварки металлаПреимущества данной операции:
Работы можно проводить в местах с ограниченным доступом
Обработка может осуществляться в любом положении
Возможна работа со всеми видами стали
Оборудование элементарно в использовании
- ручная дуговая сварка, как и следует из названия, весь процесс контролирует человек вручную: перемещает электрод, следит за качеством шва;
- полуавтоматическая сварка, в которой проволока на контур подается автоматически, остальное делает человек;
- автоматическая сварка, человек полностью исключен из самого процесса, его главная задача – это правильно расположить детали.
Особенности ручного метода обработки
Общее назначение ручной дуговой сварки – это сваривания конструкций из различных металлов, диапазон толщины - от 2 до 30 мм. Результатом служит получение коротких и криволинейных швов. Недостатки: низкий коэффициент производительности и качество шва, последнее значение в большей мере зависит от квалификации мастера. Различные режимы сварки - это комбинирование параметров, прямым образом влияющих на процесс. К ним относят:- режим скорости сварки, оптимальная величина для получения качественного шва 34-50 м/ч;
- размер сварочного электрода. В сварке листового металла, диаметр электрода приравнивается толщине металлического изделия. Многословные стыки обрабатывают электродами диаметром от 3 до 4 мм для первого слоя, для второго электрод берется большего диаметра. Полочные швы – электроды 3-4 мм;
- сила тока и полярность, для горизонтальных и вертикальных швов выполняются силой тока на 10% меньше, потолочные на 15%;
- покрытие электрода и его уклон.